


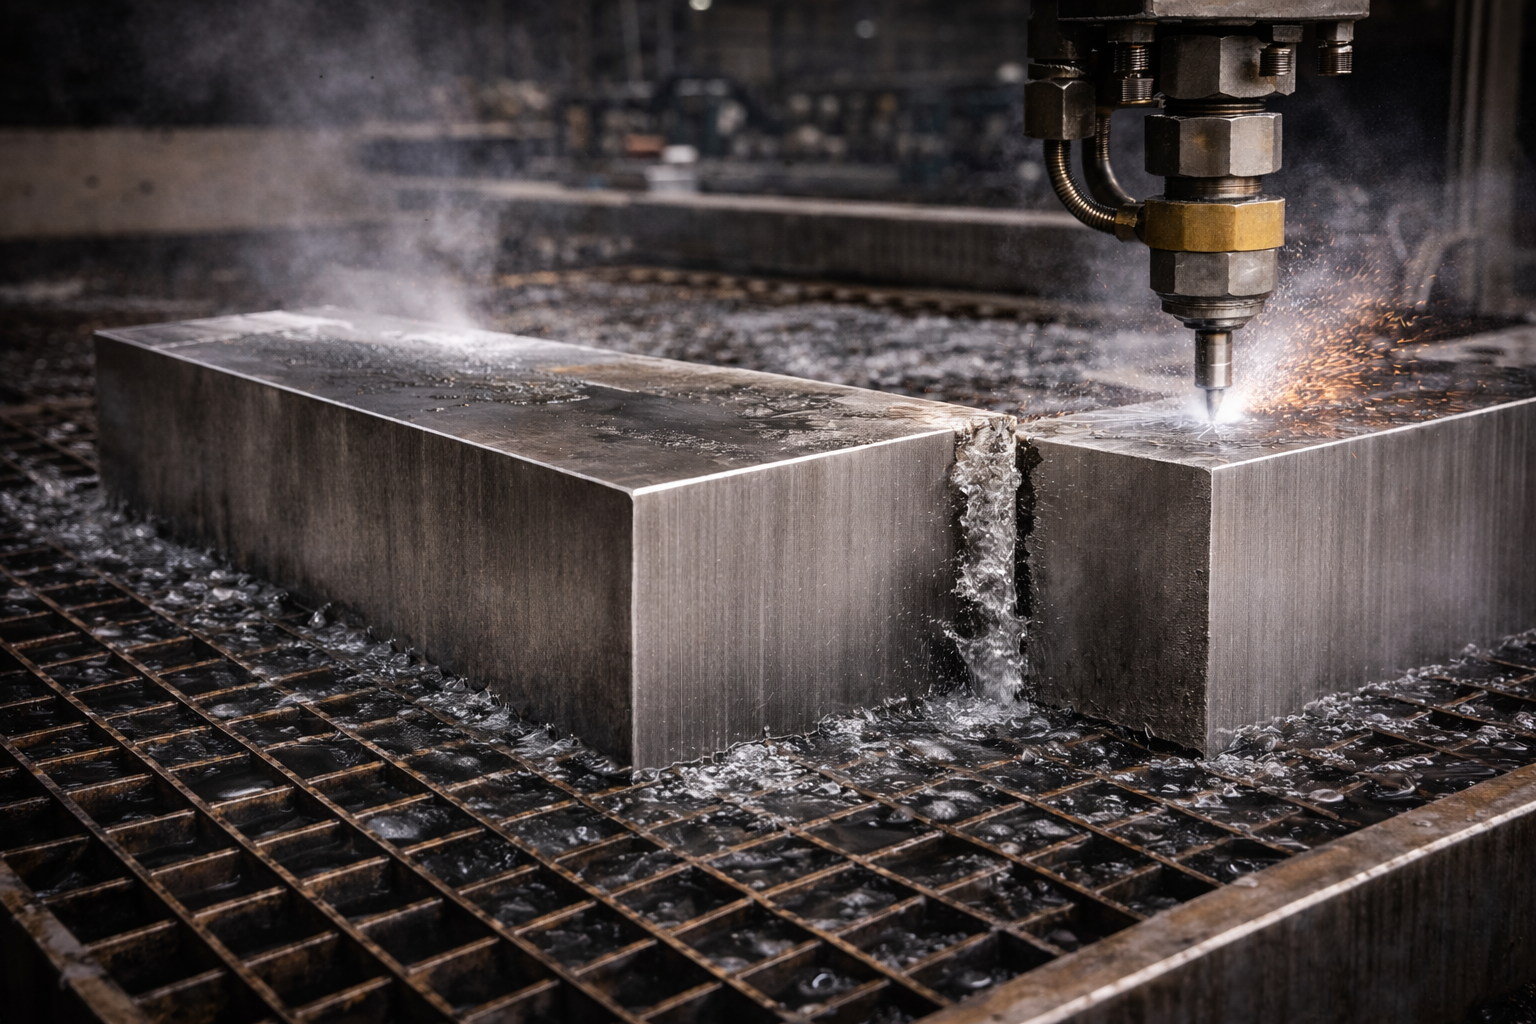


Заготовка из титана ВТ1 толщиной 70 мм — пример того, как выглядит «тяжелая» работа в реальном производстве. Материал плотный и вязкий, поэтому к качеству реза требования максимальные — важно сохранить геометрию, не перегреть кромку и не «повести» деталь.
Для таких задач идеально подходит технология гидроабразивной резки — металл разделяется холодной струей воды с абразивом, без зоны термического влияния и без изменения структуры сплава. На фото — контроль размера после резки: ровная кромка, стабильная форма и заготовка, готовая к дальнейшей обработке или сборке.

Серийная партия титановых деталей — пример того, как мы обеспечиваем повторяемость в производстве. Все элементы выполнены по одному комплекту чертежей и имеют одинаковую геометрию, посадочные места и размеры от детали к детали. Для серии это критично — стабильность реза дает предсказуемую сборку без подгонки и экономит время на последующей мехобработке.
На фото — готовые заготовки, аккуратно уложенные для отгрузки: ровная кромка, чистые контуры и одинаковое качество на каждом изделии — от первой до последней детали.

Партия титановых заготовок после гидроабразивной резки, подготовленная к дальнейшей обработке. Детали выполнены из массивного проката и включают сложные внутренние контуры, продольные пазы и большие плоскости.
Такой раскрой требует стабильной точности по всей толщине материала, поэтому гидроабразивная резка подходит идеально — без перегрева, деформаций и изменения свойств титана.
Заготовки готовы к следующему этапу — фрезеровке, сверлению и сборке.